 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Gyakori tévhitek az ikercsavaros extruderekről: A hagyományos hiedelmek megtörése az extrudálási folyamatok optimalizálása érdekében
Ningbo Fangli Technology Co., Ltd.az agépészeti berendezések gyártójaközel 30 éves tapasztalattalműanyag csőextrudáló berendezés, új környezetvédelmi és új anyagfelszerelések. Megalakulása óta a Fanglit a felhasználói igények alapján fejlesztették. Folyamatos fejlesztéssel, az alapvető technológiával kapcsolatos független kutatás-fejlesztéssel, valamint a fejlett technológia és egyéb eszközök emésztésével és felszívódásával fejlesztettükPVC cső extrudáló sor, PP-R csőextrudáló sor, PE vízellátó / gázcső extrudáló vezeték, amelyet a kínai Építésügyi Minisztérium javasolt az import termékek helyettesítésére. Elnyertük az „Első osztályú márka Zhejiang tartományban” címet.
A műanyagkeverő iparban szinte minden műanyag alkatrész a polimer készítmények kifinomult feldolgozására támaszkodikikercsigás extruderek(TSE). Kiváló keverési tulajdonságaikkal, magas termelési hatékonyságukkal és kiváló termékkonzisztenciájukkalikercsigás extruderekvitathatatlan vezetőivé váltak a folyamatos összeállításban.
Azonban annak ellenére, hogy ezt a technológiát több mint egy évszázada fejlesztik, sok gyakorló még mindig tévhitekkel rendelkezik az alapvető elveiről, ami eltérésekhez vezet a kapacitásbővítés vagy a tényleges gyártás során. Ma alaposan elemezzük az 5 leggyakoribb tévhitet a kétcsigás extruderekkel kapcsolatban.
1. tévhit: A kétcsavaros teljesítmény rendkívül érzékeny a kopásra
Sokan úgy vélik, hogy ha a csavarok elkopnak, a gép teljesítménye rohamosan csökken. A valóság a következő: A kétcsigás extruderek általában kevésbé érzékenyek a kopásra, mint az egycsigás extruderek.
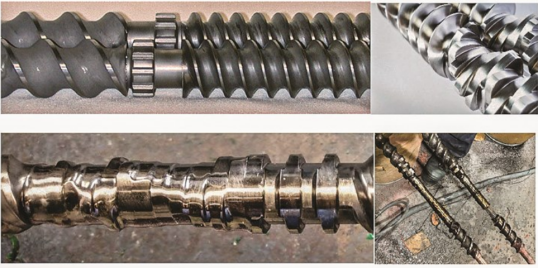
A csavarnak nem feltétlenül kell olyan érintetlennek és fényesnek lennie, mint a felső képen; de abszolút nem szabad megengedni, hogy az alsó képen látható mértékben kopjon. (Kép forrása: Leistritz)
- Pozitív továbbítási előny:Az együtt forgó ikercsavarok egyedülálló öntörlő hatásúak. Az egymással ellentétes felületi sebességek az összefonódási zónában erősebb pozitív szállítási képességet biztosítanak, mint az egycsavarok.
- Nagy kopástűrés:Az ikercsigás eljárásoknál a csavarelemek vagy hordóbetétek jellemzően még 3-5%-os átmérőkopás mellett is megfelelően működnek. Ennek az az oka, hogy a megnövekedett hézagok kompenzálására önállóan beállíthatjuk a csavar sebességét. Ezzel szemben az egycsavarok kopási határa jellemzően csak 1-2%.
- Alacsony helyi csereköltség:Az ikercsavarok moduláris, építőelemes kialakítást használnak. A kopás gyakran a nagy nyírási és nyomású területeken koncentrálódik (a teljes hossz körülbelül 25-30%-a), ezért a karbantartás csak az adott alkatrészek cseréjét igényli.
Szakértői tipp:A csavarokat általában négyszer gyakrabban kell cserélni, mint a hengereket. Ennek az az oka, hogy a csavarok repülési csúcsai folyamatosan érintkeznek az anyaggal, míg a henger felülete csak az esetek 25%-ában érintkezik bizonyos elemekkel.
2. tévhit: A szellőzőtömítés minden szellőző elárasztási problémát megoldhat
Amikor "szellőztető elárasztás" történik a szellőzőnyílásnál, sokan ösztönösen hozzáadnak egy szellőzőtömlőt. Ez azonban gyakran pusztán "sebtapaszként" működik, elfedve a problémát, és akár szükségtelenül megbonyolíthatja a rendszert.
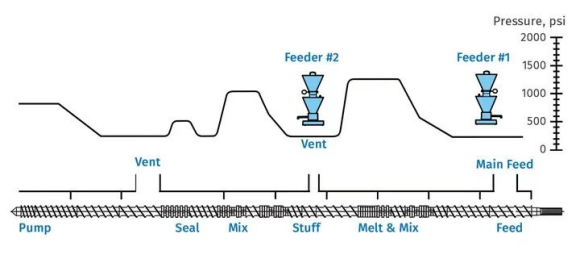
Ideális csavaros kialakítás, amely nulla nyomást biztosít a szellőző és az utána lévő betáplálási pontokon
- A tervezés kulcsfontosságú: Ha a csavar kialakítása nem megfelelő, vagy súlyos ellennyomás van a szivattyúzó részben, az olvadék közvetlenül a szellőzőoszlopba áramlik. A szellőzőtömítés alapvetően nem tudja megoldani a rossz csavarozás okozta elárasztást.
- A Vent Stuffer valódi célja: Alkalmas olyan készítményekhez, amelyek nem olvadt anyagokat (például portöltőanyagokat) tartalmaznak, megakadályozva, hogy ezek a szilárd anyagok felhalmozódjanak a szellőzőnyílásban, amikor nagy sebességű gőz szállítja őket.
- A kiváltó ok elemzése: Ha egy normálisan működő szellőző hirtelen elkezd elárasztani, elsőbbséget kell adni a csavar/hordó kopásának, a hűtőrendszer meghibásodásának, a szitatömb eltömődésének vagy a nagy szerszámnyomásnak az ellenőrzésének, nem pedig a szellőzőtömítőre hagyatkozni.
3. tévhit: Egylépéses lineáris léptékezés várható a labortól a gyártósorig
"A készítmény működött a laboratóriumban, így biztosan működni fog a gyártósoron." Ez a feltételezés gyakran kudarcot vall a gyakorlatban.
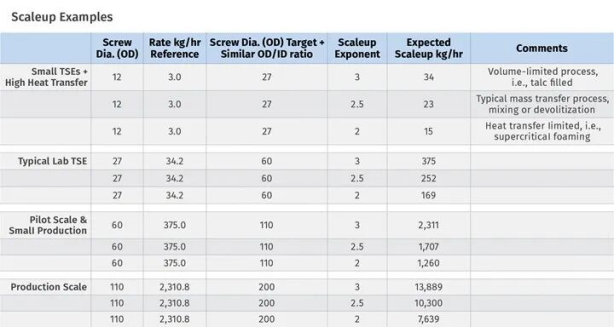
- A peremfeltételek összetettsége: A gyártási méretnövelés több „peremfeltételt” foglal magában, beleértve a szabad térfogatot, a hőátadást (olvadékhőmérséklet szabályozása), a tömegtranszfert (keverés és az elpárologtatás) és a nyomaték korlátozásait.
- Non-linear Scale-Up: A térfogat-korlátozott folyamatok a csavar átmérőjének (D³) kockájával, míg a hőátadás-korlátozott folyamatok a négyzettel (D²) skálázódnak. Ezek között jelentős a különbség.
- Ökölszabály: A laboratóriumi vagy kísérleti méretű vonal átviteli teljesítménye nem lehet kisebb a megcélzott termelési teljesítmény 1/10-énél. Ha a rés nagyobb, a léptéknövelő számítások megbízhatósága jelentősen csökken.
4. tévhit: Az ikercsavaros extruderek nem alkalmasak folyadékbefecskendezésre
A 70%-ot meghaladó, kereskedelmi méretű folyadékbefecskendezési szintek elérése teljes mértékben megvalósítható.
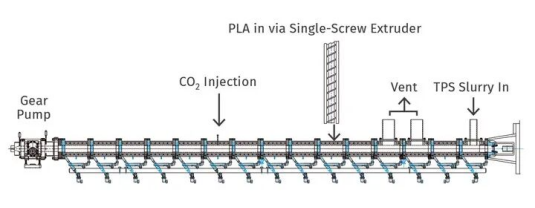
Optimalizált ikercsavaros kialakítás, amely integrálja az olvasztó, keverő, szuperkritikus CO₂ befecskendezési, hűtési és szivattyúzási szakaszokat
- Kulcstényezők: A sikeres injektálás lényege a folyadék viszkozitásában és a polimerben való oldhatóságában rejlik.
- Változatos felszerelés: A befecskendező rendszerek, például fogaskerekes szivattyúk, dugattyús szivattyúk, perisztaltikus szivattyúk vagy membránszivattyúk kiválaszthatók a folyadék jellemzői alapján.
- Szakaszos befecskendezési technika: A nagy százalékos folyékony készítményeknél (pl. >70%) a kulcs a fokozatos, fokozatos injektálás, hogy megakadályozzák a folyadék összegyűlését a csavarcsatornákban.
- Szuperkritikus alkalmazások: A modern ikercsavaros technológia szuperkritikus folyadékok stabil befecskendezésére képes habosításhoz, illékonyság eltávolításához vagy segített lágyításhoz.
5. tévhit: A fajlagos nyomaték (vagy a nyomatéksűrűség) az egyetlen nyomatékjelző
Az extruder teljesítményének értékelésekor gyakran kerül szóba a "fajlagos nyomaték" (ST, más néven nyomatéksűrűség, TD).
Ugyanaz a fajlagos nyomaték, de eltérő OD/ID arányok jelentősen eltérő szabad térfogatot és feldolgozási jellemzőket eredményeznek
- Definíciós korlátozás: A fajlagos nyomaték képlete: ST = Md / a³, ahol Md a tengelyenkénti maximális nyomaték, a pedig a középtávolság.
- Nem veszi figyelembe a térfogatot: Ez a számítás nem tükrözi a csavar szabad térfogatát (FV). A szabad térfogat a csavar külső-belső átmérőjének arányától (OD/ID) függ, és közvetlenül befolyásolja az anyag áteresztőképességét.
- Átfogó értékelés: A berendezés kiválasztásakor meg kell találni az optimális egyensúlyt a nyomatékteljesítmény és a rendelkezésre álló csavartérfogat között.
A kétcsavaros keverés alapvető logikájának megértése és ezeknek a gyakori kognitív csapdáknak az elkerülése az első lépés a gyártás minőségének és hatékonyságának javítása felé.
Ha további információra van szüksége,Ningbo Fangli Technology Co., Ltd.Üdvözöljük, hogy részletes érdeklődéssel forduljon hozzánk, professzionális műszaki útmutatást vagy eszközbeszerzési javaslatokat adunk.
Kérdés küldése
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat