 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC csőextrudálás: Miért nem jelent az alacsony nyomaték kiváló minőséget?
Ningbo Fangli Technology Co., Ltd.az agépészeti berendezések gyártójatöbb mint 30 éves tapasztalattalműanyag csőextrudáló berendezés, új környezetvédelmi és új anyagfelszerelések. Megalakulása óta a Fanglit a felhasználói igények alapján fejlesztették. Folyamatos fejlesztéssel, az alapvető technológiával kapcsolatos független kutatás-fejlesztéssel, valamint a fejlett technológia és egyéb eszközök emésztésével és felszívódásával fejlesztettükPVC cső extrudáló sor, PP-R csőextrudáló sor, PE vízellátó / gázcső extrudáló vezeték, amelyet a kínai Építésügyi Minisztérium javasolt az import termékek helyettesítésére. Elnyertük az „Első osztályú márka Zhejiang tartományban” címet.
A PVC-cső-extrudálási folyamat során sok feldolgozási anomáliát gyakran tévesen tulajdonítanakelégtelen kenés. Amikor a nyomaték nő, az olvadékáramlás instabillá válik, vagy a cső felülete érdessé válik, sok gyárban az azonnali reakció több kenőanyag hozzáadása. Rövid távon csökken a forgatónyomaték, javul az anyagáramlás, és a gyártósor gördülékenyebben működik, így könnyen levonható a következtetés, hogy a probléma megoldódott.
A túlzott kenés általában nem szándékos, hanem fokozatosan, a folyamat ismételt beállításával alakul ki. Amikor a gyártósor nyomásingadozásokkal, érdes felületekkel, alkalmankénti anyagelakadással, rossz olvasztással vagy megnövekedett extrudálási terheléssel találkozik, a kezelők általában fokozatosan adagolnak kenőanyagot. A kezdeti gyártás valóban gördülékenyebbé válik. Ha azonban a kenőhatás túl erőssé válik, a gyantarészecskék hajlamosak túlzottan megcsúszni a hordóban, mielőtt teljesen megolvadnának. Ez csökkent olvadási sebességhez, csökkent olvadékkohézióhoz, instabil lágyuláshoz és ennek következtében szűkebb feldolgozási ablakhoz vezet. Mivel a berendezés továbbra is zökkenőmentesen működik, az ilyen problémákat gyakran nehéz azonnal észlelni a műhelyben.
Egy másik gyakori tévhit az, hogy "az alacsonyabb nyomaték jobb kenést jelent". Valójában a PVC extrudálása szabályozott olvasztási és nyírási folyamatokon alapul. A túlzott kenés gyengíti a csavar hatékony nyíróképességét, ami nem elegendő az olvadáshoz szükséges energiaátvitelhez. Bár az anyag könnyebben folyik, ez könnyen okozhat hiányos fúziót, fénytelen vagy fehéres felületeket, instabil vákuumméretezést, csökkent ütési szilárdságot, falvastagság-ingadozásokat, nem megfelelő hegesztési vonalszilárdságot, méretbeli instabilitást és matrica felhalmozódást – különösen nagy sebességű extrudáláskor.
A nagy telítettségű CaCO₃ készítmények esetében ez a probléma még szembetűnőbbé válik. A nagy mennyiségű töltőanyag gyengíti a gyantaszemcsék közötti hatékony kötést, míg a túlzott kenőanyag tovább csökkenti az olvasztási hatékonyságot. Ez lassabb lágyulást, olvadéknyomás-ingadozást, csökkent olvadékszilárdságot, rideg mechanikai tulajdonságokat és csökkent feldolgozási konzisztenciát eredményez a különböző műszakokban. Egyes gyárak a folyóképesség javítása érdekében továbbra is több kenőanyagot adnak hozzá, így akaratlanul is távolabb kerül a készítmény az optimális feldolgozási egyensúlytól. Ez egy jelentős oka annak, hogy sok nagy töltetű PVC csőkészítmény, bár könnyen beindítható, küzd a hosszú távú stabil termelés fenntartása érdekében.
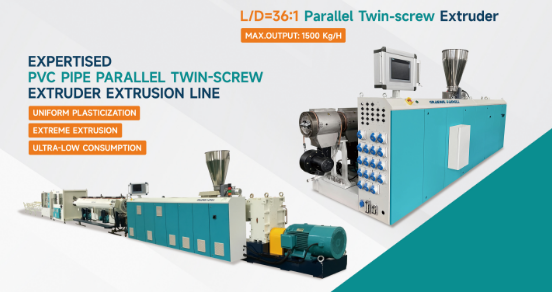
Ezért a kenést nem lehet a teljes feldolgozórendszertől elkülönítve értékelni. Hatékonyságát több tényező együttesen befolyásolja, beleértve a töltőanyag-tartalmat, az ACR-t, a CPE-t, a stabilizátorrendszert, a csavargeometriát, az extrudálási sebességet, a hőmérsékleti profilt és a szerszám kialakítását. Ugyanaz a kenési séma, amely jól működik egy alacsony töltőanyagtartalmú rendszerben, nem megfelelő fúziót válthat ki egy erősen feltöltött rendszerben.
A tapasztalt processzorokat nem az érdekli, hogy "melyik kenőanyag a legerősebb", hanem az, hogy "a kenőrendszer fenntartja-e az optimális fúziós egyensúlyt". A kiváló PVC készítmény nem követi a lehető legalacsonyabb nyomatékot; ehelyett a legjobb egyensúlyra törekszik a fúziós minőség, az olvadékfolyás, a feldolgozási stabilitás és a mechanikai tulajdonságok között. A tényleges gyártás során az alacsony nyomaték csupán folyamatjelző, nem minőségi mutató. Az igazi cél mindig a stabil fúzió, a stabil méretek, a stabil felületi minőség és a hosszú távú konzisztens gyártás. Végtére is, egy olyan készítmény, amely ma úgy tűnik, jobb folyóképességet kínál, holnap minőségi panaszok forrása lehet.
Ha további információra van szüksége,Ningbo Fangli Technology Co., Ltd.Üdvözöljük, hogy részletes érdeklődéssel forduljon hozzánk, professzionális műszaki útmutatást vagy eszközbeszerzési javaslatokat adunk.
Kérdés küldése
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat